焊培收费透明化:学费,耗材,考证全算请
更新时间:2026-05-15 09:02:45
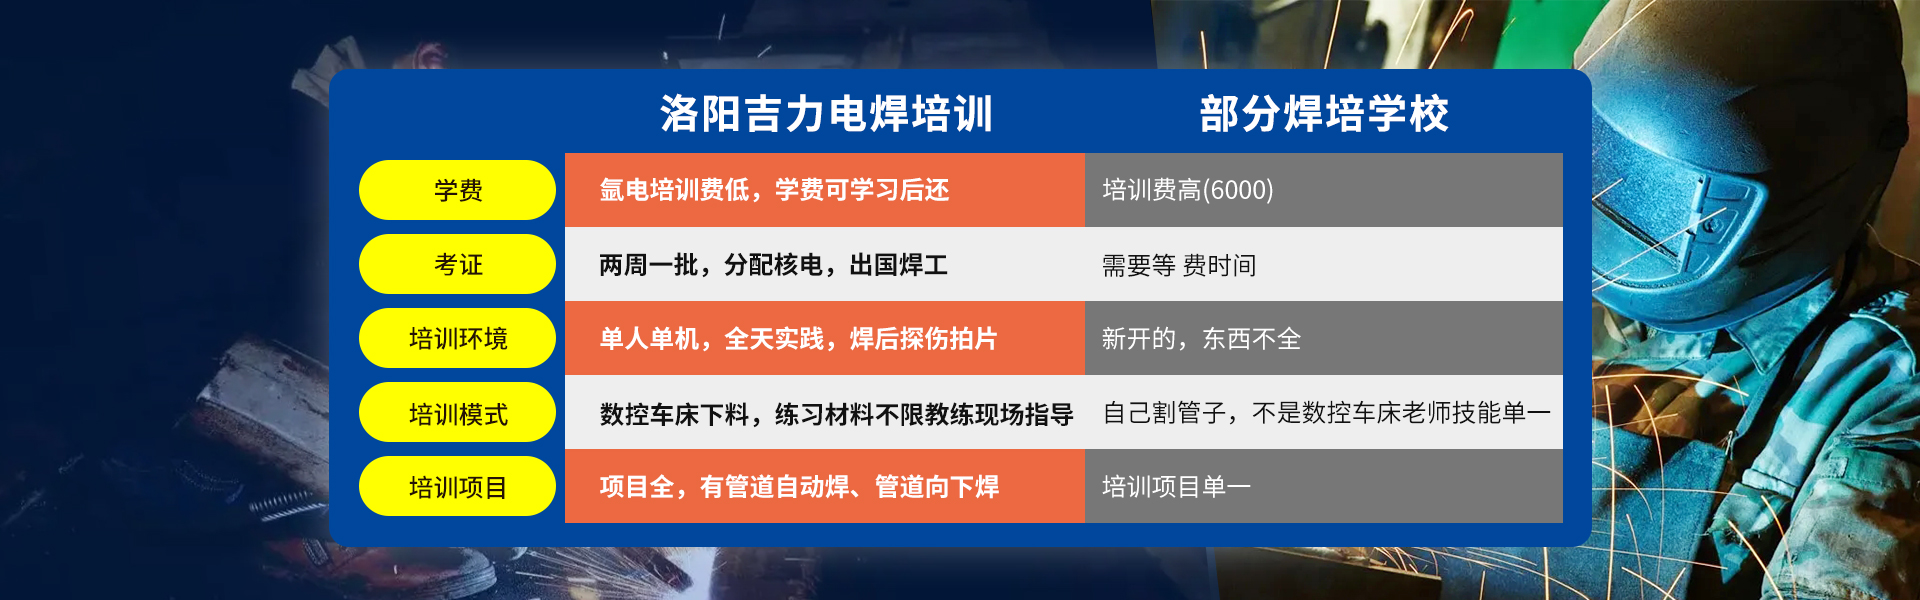
学习电焊,高等焊工进修,来洛阳吉利速焊,费用低,管道氩电联学习3900一个月,专注实操教学。可先学习,结业后缴费。提供就业岗位推荐,海外相关岗位可了解。焊工证每周组织考试,出证快,专业老师做就业指导,每期名额有限,欢迎提前咨询。
当工件的长径比小时,常用圆柱心轴进行装夹。工件左端紧靠心轴轴肩,右端由螺母和垫圈压紧,夹紧力较大。由于孔与心轴之间有一定的配合间隙,对中性较差。因此,应尽可能减小孔与心轴的配合间隙,提高加工精度。锥度心轴对中准确,拆卸方便。但由于它是靠配合面的摩擦来承受切削力的,故切削用量不宜太大,主要用于盘,套类工件精车外圆和端面。对于某些形状不规则的或刚性较差的工件,为了保证加工表面与安装平面平行,加工回转面轴线与安装平面垂直,可以用螺栓,压板把工件直接压在花盘上加工。也可用花盘,弯板安装工件。用花盘或花盘弯板安装工件时,需要仔细找正。同时需要加平衡铁予以平衡,以减少旋转时的振动。
车外圆是最常见,最基本的车削加工。常见的外圆车刀及车外圆的方法。直头车刀主要用于粗车外圆和车削没有台阶或台阶不大的外圆。弯头车刀用于车外圆,端面,倒角和带有45余面的外圆,应用较为普遍。偏刀主要用来车削带直角台阶的外圆。由于切削时背向力小。

地址:河南省洛阳市吉利区南陈村站牌向西200米 备案号:豫ICP备16037819号
技术支持:恒凯科技