氩电联焊培训哪家好?
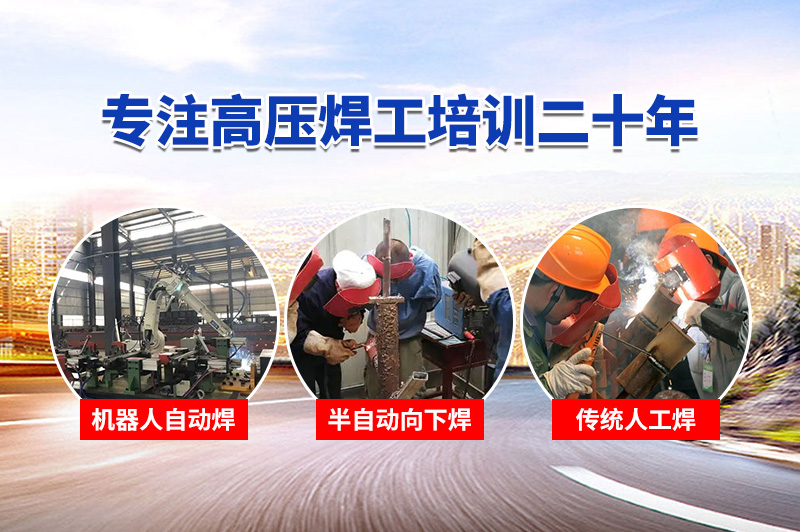
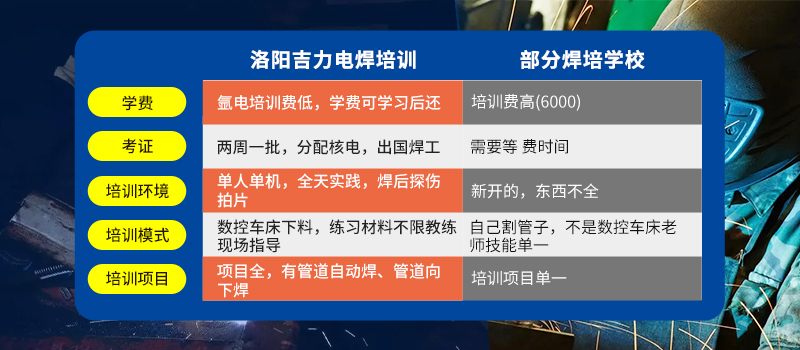
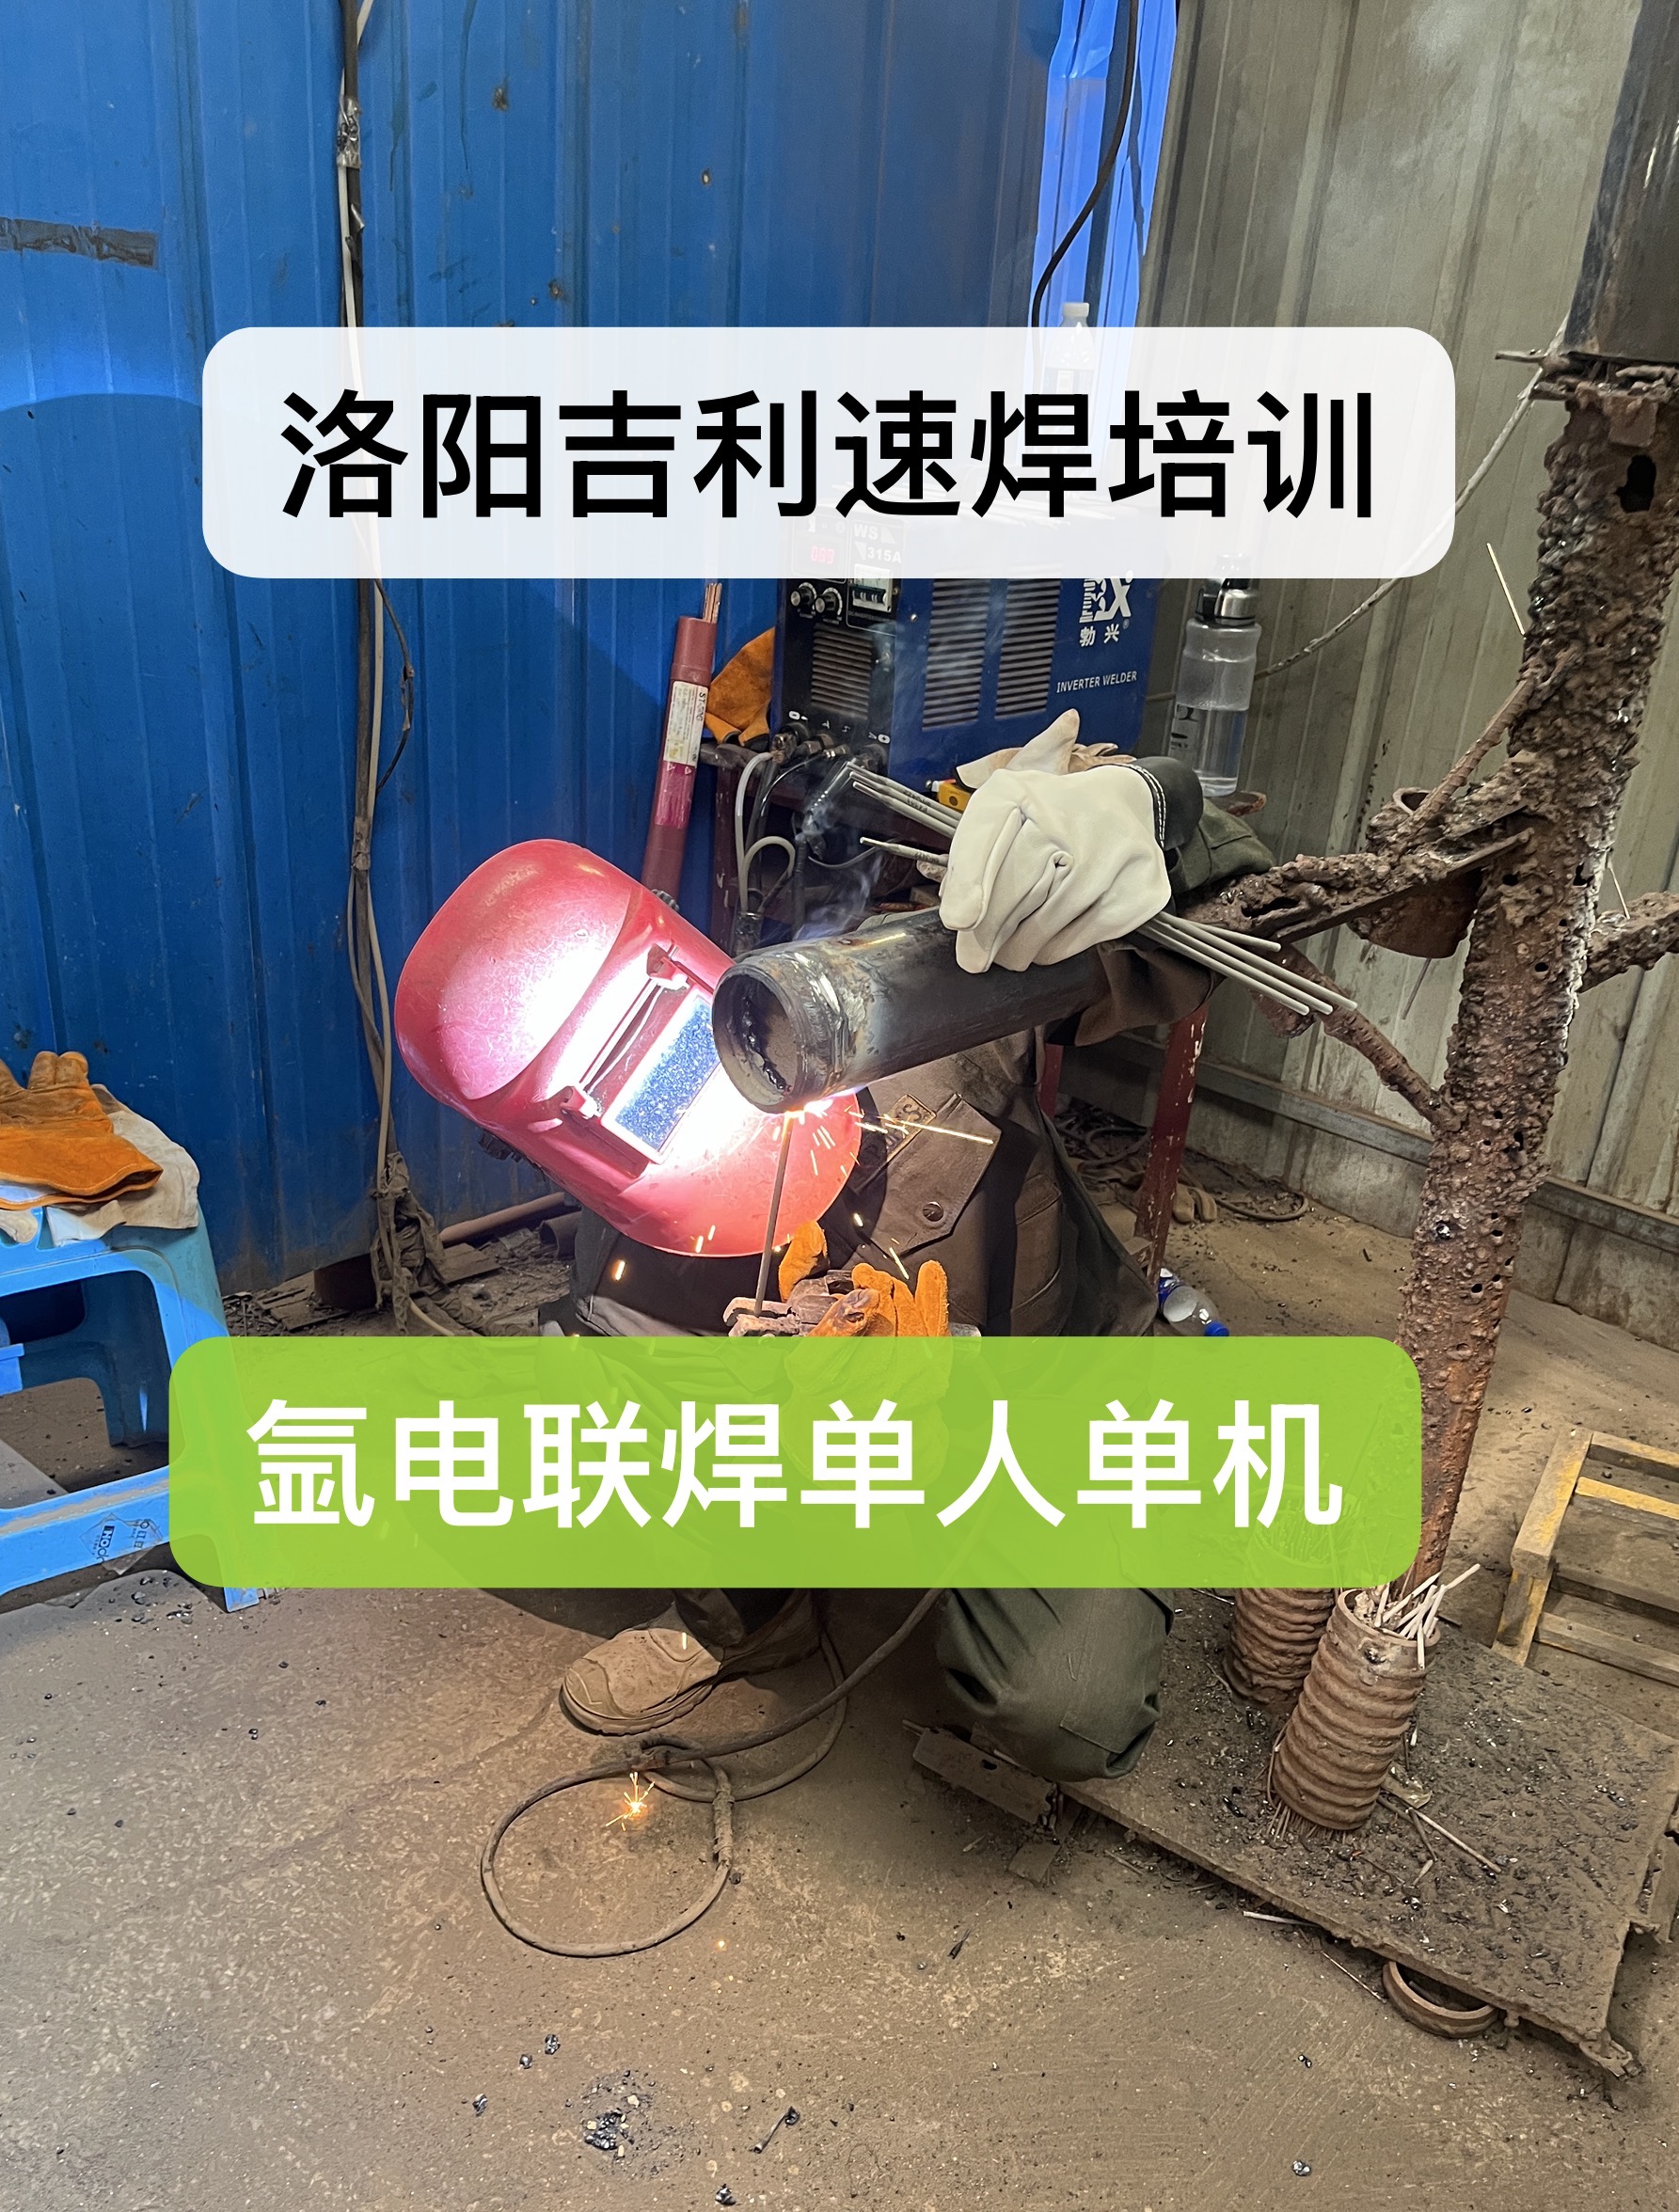
学习电焊,高等焊工进修,来洛阳吉利速焊,费用低,管道氩电联学习3900一个月,专注实操教学。可先学习,结业后缴费。提供就业岗位推荐,海外相关岗位可了解。焊工证每周组织考试,出证快,专业老师做就业指导,每期名额有限,欢迎提前咨询。
第二步 重点要点
2、由于滴状过渡焊接飞溅大、工艺过程不稳定,因此生产中较少采用种。3、短路过渡焊接过程的特点是弧长较短,焊丝端部的熔滴长大到一定程度时与熔池接触发生短路,此时电弧熄灭,形成焊丝与熔池之间的液体金属过桥,焊丝熔化金属在重力、表面张力和电磁收缩力等力的作用下过渡到熔池,之后电弧重新引燃,再重复上述过程。4、如果焊接参数选择得当,短路过渡电弧的燃烧、熄灭和熔滴过渡过程均较稳定,在要求热输人较小的薄板焊接生产中广为采用,通常提到的二氧化碳气体保护电弧焊指的就是短路过渡二氧化碳气体保护电弧焊。5、二氧化碳气体保护焊的主要缺点是焊接过程中产生金属飞溅。飞溅不但会降低焊丝的熔敷系数,增加焊接成本,而且飞溅金属会粘着导电嘴端面和喷嘴内壁,引起送丝的不畅,使电弧燃烧不稳定,降低气体保护作用,并使劳动条件恶化,必要时需停止焊接,进行喷嘴清理工作,这对于自动化焊接是不利的。
6、短路过渡焊接时飞溅的原因有多种:熔滴短路时的电爆炸、熔滴金属内部的气体热膨胀及短路后电弧重新引燃时的动力冲击等。
7、采用短路过渡二氧化碳焊时,由于焊丝细,电压低,电流小且短路与燃弧过程交替出现,母材熔深主要取决于燃弧期电弧的能量,调节燃弧时间便可控制母材熔深,因此,可以实现薄板或全位置焊接。
8、采用短路过渡二氧化碳焊时,焊速过慢,易产生烧穿和焊缝组织变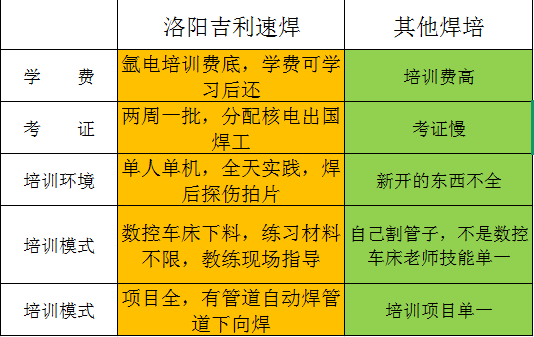
洛阳吉利速焊教育公司
报名电话:15538876654
地址:河南省洛阳市吉利区南陈村站牌向西200米
版权所有:洛阳吉利速焊教育公司
技术支持:恒凯科技